
 24小时全国服务热线158 9504 6664
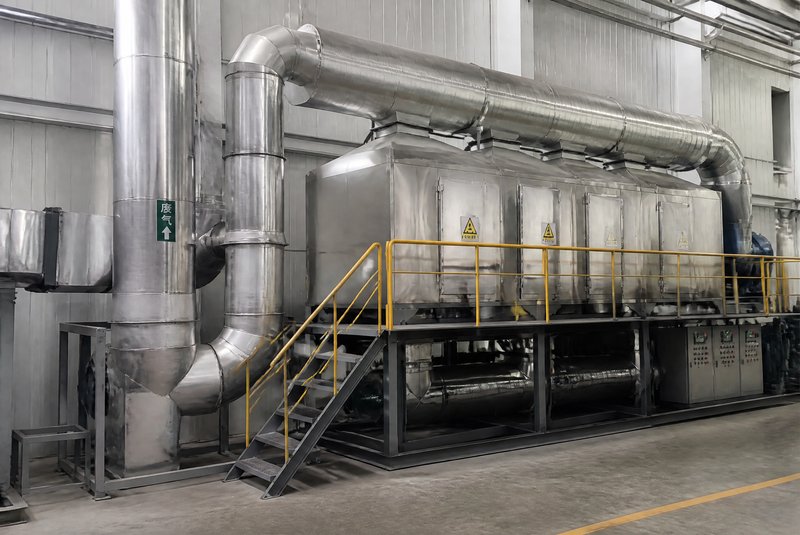
RCO催化燃烧设备是处理中低浓度有机废气的常用工艺之一。与RTO蓄热式热力焚烧相比,RCO通过催化剂降低了反应活化能,使有机物在250-400℃的温度区间内发生氧化分解,既节省了运行能耗,又能保持较高的净化效率。近年来在喷漆、印刷、化工、医药等行业得到较多应用。
一、催化氧化基本原理
有机废气经预处理后进入RCO设备。首先通过换热器预热到反应温度,随后进入催化床层。在催化剂作用下,废气中的VOCs分子被吸附到催化剂表面,与氧气发生氧化反应,生成二氧化碳和水。反应后的高温气体经过换热器回收热量后排放。
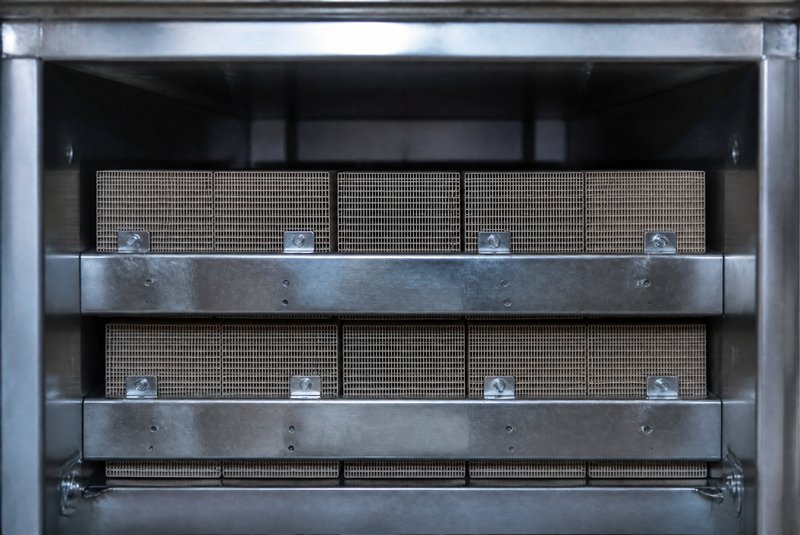
催化剂是RCO的核心部件。目前工业上常用的有贵金属催化剂(以铂、钯为主)和非贵金属催化剂(以过渡金属氧化物为主)。贵金属催化剂活性高、起燃温度低,但价格较贵;非贵金属催化剂成本较低,但对某些难降解组分效果有限。实际选型需要根据废气成分、浓度和使用工况综合判断。
二、设备选型的关键参数
处理风量是选型的基础参数。以某喷涂车间为例,排风量30000m3/h,废气浓度约500mg/m3,需要选择匹配风量的RCO设备。设备处理能力偏小会导致风速过高、停留时间不足;偏大则增加投资和运行成本。
废气浓度同样关键。RCO适合处理的浓度范围通常在500-5000mg/m3之间。浓度过低时需要较多辅助燃料来维持反应温度,运行成本上升;浓度过高时反应放热剧烈,可能造成催化剂烧结,需配稀释或冷凝预处理。
停留时间一般控制在0.3-0.5秒。这个参数影响催化床的体积设计,太短则反应不彻底,太长则设备体积和成本增加。
三、运行维护中的常见问题
催化剂失活是运行中需要重点关注的问题。高温烧结、杂质中毒和积碳覆盖是三类主要失活原因。含硫、含氯化合物容易造成贵金属催化剂中毒,废气预处理环节要做好脱硫、脱氯。当催化剂活性下降到一定程度时,可通过升温再生或更换催化剂恢复性能。
换热器结垢也会影响设备效率。废气中的颗粒物和粘性物质在换热器表面附着后,降低换热效率,导致辅助加热能耗增加。定期清理换热器、保持预处理效果是降低维护成本的有效方式。
总的来说,RCO催化燃烧设备在有机废气治理中具有较高的实用价值,选型时需要充分考虑废气特性、处理风量和浓度范围,运行中做好催化剂维护和换热器清理,才能维持长期稳定的净化效果。
 24h服务热线:158 9504 6664 / 158 5193 9439
 地址:江苏省常州市武进区上山庵9号
 客服1
 客服2