
 24小时全国服务热线158 9504 6664
很多工厂在处理有机废气时都面临一个共同难题:排风量大但浓度低,直接上RTO或RCO的话,能耗高得离谱,企业根本扛不住。沸石转轮浓缩技术就是为解决这类场景而设计的工艺路径。它能把大风量低浓度的废气"压缩"成小风量高浓度,再交给后端设备处理,整体运行成本能降一大截。
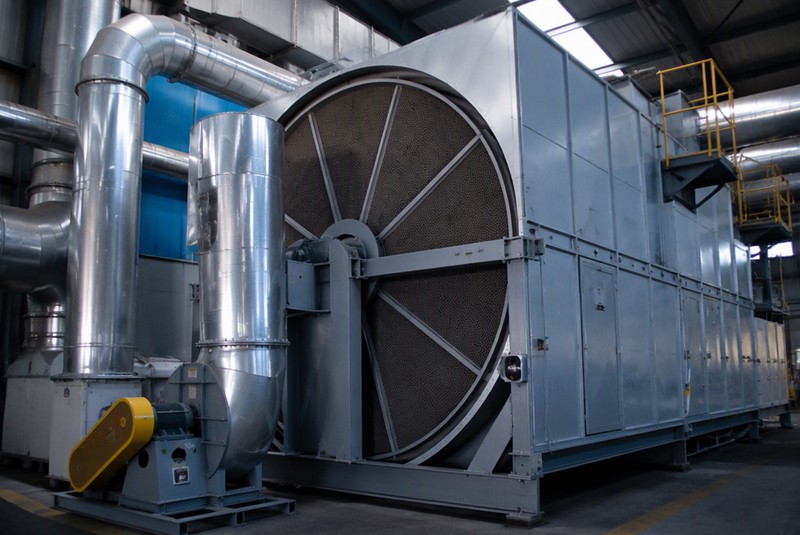
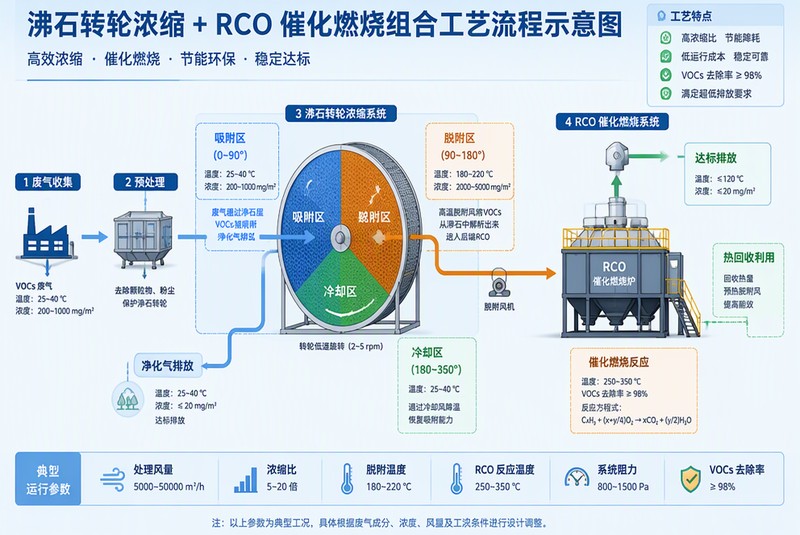
一、沸石转轮浓缩的基本原理转轮的核心部件是一个连续旋转的蜂窝状转轮,表面涂覆疏水性沸石吸附材料。转轮被划分为三个区域——吸附区、脱附区和冷却区,工作时缓慢旋转。废气首先经过吸附区,VOCs分子被沸石孔道截留,净化后的气体直接排放。随着转轮旋转,吸附饱和的区域进入脱附区,用180-220℃的热空气将VOCs脱附下来,形成小风量、高浓度的浓缩废气。冷却区则用冷空气对转轮进行降温,恢复沸石的吸附能力,使其重新进入吸附区工作。
整个过程的浓缩比通常控制在10-20倍。举个例子,原废气风量100000m³/h、浓度150mg/m³,经过转轮后脱附气量降到5000-10000m³/h,浓度提升到1500-3000mg/m³,后续配RCO或CO处理就够了,设备体积和能耗都大幅缩减。
 二、沸石材料的选择与特性
转轮上的沸石材料是决定吸附效果的关键。工业上主要使用两种类型:一种是纤维纸基沸石转轮,另一种是陶瓷基沸石转轮。纤维纸基转轮成本低、加工方便,但在高温高湿环境下容易变形,适合常规工况;陶瓷基转轮耐温性更好、机械强度高,适合含酸碱腐蚀性成分的废气,不过价格要高出不少。
选型时要关注的参数包括:比表面积(一般要求不小于350m²/g)、孔径分布(需匹配目标VOCs分子大小)、疏水性(在相对湿度80%以下保持吸附能力)。有些废气含有大分子溶剂如甲苯、二甲苯,沸石孔径需选择0.6-0.8nm范围才能有效吸附。
实际运行中还遇到过一种情况:废气中含少量硅烷类物质,运行半年后沸石孔道被堵塞,吸附效率急剧下降。所以废气预处理环节一定要把硅、磷等可能导致沸石中毒的组分去掉。
三、工艺组合方案沸石转轮单独使用只能起到浓缩作用,脱附出来的高浓度废气还需要配套末端处理设备。常见的组合方式有三种。
方案一是"沸石转轮+RCO",适用于脱附浓度在500-3000mg/m³范围内的场合。RCO在250-400℃下就能把VOCs催化氧化,运行成本低,是目前喷涂、印刷行业采用较多的方案。
方案二是"沸石转轮+RTO",脱附浓度偏低或废气成分复杂时选用。RTO的氧化温度在800-850℃,处理效率更高,适合含杂环化合物、难降解组分较多的工况。
方案三是"沸石转轮+TO"(直燃式热力焚烧),脱附浓度较高、有回收余热需求时可以考虑。TO焚烧温度在760℃以上,可配套换热器回收热量用于车间供热或热水生产。
某汽车零部件厂喷涂线就采用了"沸石转轮+RCO"方案,主风量80000m³/h,入口浓度80-200mg/m³。转轮浓缩比15倍后脱附气量约5300m³/h,配一台小型RCO处理,整套系统年运行电费比直接上大风量RCO降低了将近60%。
 四、设备配置中的关键细节
转轮的面风速是设计时的核心参数,一般控制在2.0-3.0m/s。风速过高会导致吸附区停留时间不足,VOCs来不及被吸附就穿过去了;风速过低则转轮直径要做得很大,占地和成本都增加。
脱附温度同样需要注意。温度过低脱附不彻底,转轮残留VOCs多,影响下一轮吸附效果;温度过高可能造成沸石结构损伤,缩短转轮寿命。实际运行中脱附温度通常控制在180-220℃区间,根据废气成分微调。
密封系统也不容忽视。三个区域之间的密封条如果老化或变形,会导致脱附区的高浓度废气窜入吸附区,相当于处理效率打了折扣。建议每6个月检查一次密封状态,发现间隙超过2mm就更换密封条。
预处理方面,废气进入转轮前要过滤掉颗粒物和粘性物质,否则转轮表面很快就会被糊住。一般配G4+F8两级过滤,含油烟废气还需在前面加一道除油工序。
五、常见运行问题与对策转轮效率衰减是最频繁遇到的问题。原因通常是预处理不到位,颗粒物或油雾覆盖在沸石表面。定期用高温热空气进行再生处理可以恢复部分吸附能力,严重时需要更换转轮。
脱附浓度波动也是工程中常碰到的。如果原废气浓度本身波动大,脱附气浓度也跟着忽高忽低,影响末端RCO或RTO的稳定运行。可以在脱附气管路上加装浓度监测仪,当浓度超过设定值时自动补入新风稀释。
总的来说,沸石转轮浓缩技术为大风量低浓度VOCs治理提供了一种节能高效的路径,但工程效果好不好,最终还是取决于前期方案设计的合理性和日常运行管理的到位程度。选对材料、配好预处理、盯紧密封和温度控制,这套工艺才能跑得稳、用得住。
 24h服务热线:158 9504 6664 / 158 5193 9439
 地址:江苏省常州市武进区上山庵9号
 客服1
 客服2