
 24小时全国服务热线158 9504 6664
RCO(Regenerative Catalytic Oxidizer)催化燃烧设备是当前工业有机废气(VOCs)治理中应用较为广泛的工艺之一。相比传统的直接燃烧和热力氧化方式,RCO结合了催化氧化和蓄热回收两项技术,在保证处理效率的同时降低了运行能耗。本文从工作原理、核心组件、选型要点和适用行业四个方面,对RCO催化燃烧设备做一次系统的梳理。
一、RCO催化燃烧设备的工作原理
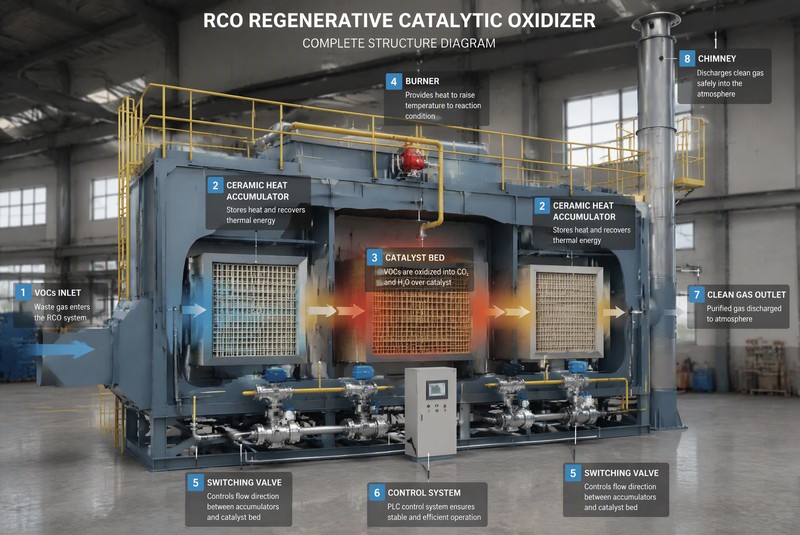
RCO催化燃烧设备的核心工艺流程分为三个阶段:预处理、催化氧化和热量回收。
预处理阶段,废气先经过滤筒或干式过滤器,去除漆雾、颗粒物等杂质,防止堵塞催化剂床层。如果废气中含有较多水分或酸性气体,还需要增加除湿或碱液喷淋塔进行前处理。这一步看似简单,但直接关系到后续催化剂的使用寿命。
催化氧化阶段,预处理后的废气被风机送入蓄热室。蓄热室内的陶瓷蓄热体已经在上一个周期被加热到较高温度(通常在300°C以上),废气经过时迅速升温至起燃温度。随后进入催化床层,在催化剂作用下,有机物在250°C~400°C区间发生氧化分解反应,生成二氧化碳和水蒸气。相比热力氧化需要760°C以上的高温,催化氧化降低了反应温度,也就降低了加热能耗和辅助燃料消耗。
热量回收阶段,净化后的高温气体在排出前,先经过另一个蓄热室将热量传递给陶瓷蓄热体,随后才通过烟囱排放。当系统切换到下一个周期时,新风从刚被加热的蓄热室进入,重复上述过程。通过三室或两室切换,热回收效率可达90%以上。
二、核心组件与材料选择
RCO设备的关键部件包括蓄热体、催化剂、切换阀门和燃烧室。
蓄热体一般采用蜂窝陶瓷,材质有堇青石和铝矾土两类。堇青石成本低、热膨胀系数小,适合中低温工况;铝矾土耐温性能更好,适合含氯、含硫等腐蚀性废气场景。选用时要根据废气成分和运行温度综合判断。
催化剂是RCO系统的核心部件。常用的贵金属催化剂以铂、钯为主要活性组分,载体多为蜂窝陶瓷或金属载体。铂钯催化剂起燃温度低、转化效率高,但对卤素和重金属敏感,容易中毒失活。如果废气中含有氯、硫、硅等成分,可以考虑稀土钙钛矿型催化剂作为替代方案。
切换阀门负责蓄热室之间的气流切换,动作频率高、密封要求严。目前主流采用气动提升阀或旋转翼阀,切换时间通常在30秒~120秒之间。阀门密封不好会导致废气短路、处理效率下降,这是日常巡检需要重点关注的部位。
三、RCO催化燃烧设备的选型要点
选型时需要重点考虑以下几个参数:
1. 处理风量:根据车间实际排风量确定,留10%~15%余量。风量选小了处理不达标,选大了投资和运行成本都会上升。
2. 废气浓度:RCO适合处理浓度在500~8000mg/m³之间的有机废气。浓度太低需要补充大量燃料维持温度,运行成本高;浓度太高可能超过爆炸下限的25%,存在安全隐患,需要增加稀释措施。
3. 废气成分:不同有机物的催化氧化温度不同,苯系物、醇类、酮类相对容易处理,酯类和含氮化合物稍难。含氯、硫、硅的废气会加速催化剂失活,选型时要特别说明。
4. 车间布局:设备占地面积和管道走向要在方案设计阶段就确定好。RCO设备本体不算大,但配套的前处理、烟囱和电控系统需要预留空间。
四、适用行业与典型应用场景
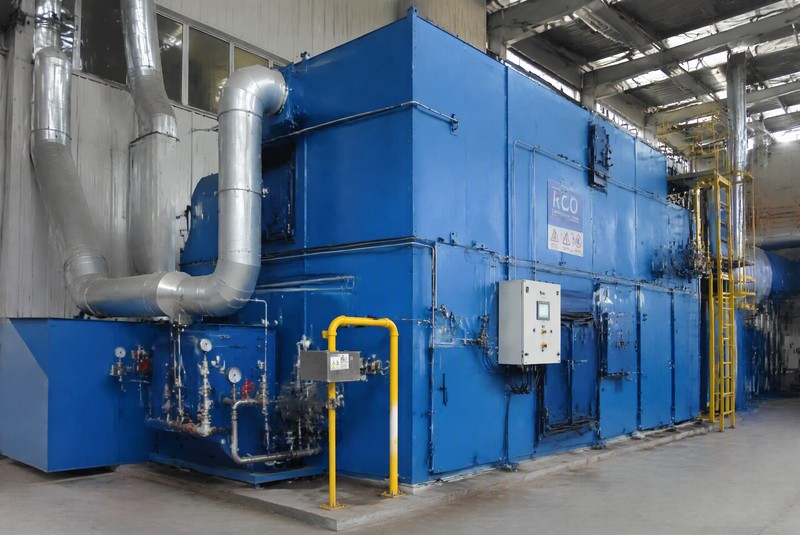
RCO催化燃烧设备在喷涂、化工、制药、印刷、电子、新材料等行业都有成熟应用案例。
喷涂行业是典型的应用场景。汽车零部件喷涂、金属件喷塑等工序产生的含苯、甲苯、二甲苯废气,浓度波动大但总体在中高浓度区间,RCO既能保证净化效率,又能利用蓄热回收降低电费和燃气费用。
化工和制药行业废气成分复杂,往往含有多种溶剂混合物。这种情况下RCO通常与活性炭吸附浓缩装置组合使用——大风量低浓度废气先经活性炭吸附浓缩,脱附后的小风量高浓度废气再进入RCO处理,这就是行业内常说的"活性炭吸附浓缩+催化燃烧"工艺。
印刷行业以凹印和复合工序为主,排放的废气含酯类、酮类溶剂,RCO工艺处理效果稳定,但需要注意油墨中可能含有的硅油成分对催化剂的影响。
五、日常维护与运行管理
RCO设备投入运行后,维护管理直接影响使用寿命和处理效果的稳定性。
催化剂寿命一般在3~5年,实际寿命取决于废气预处理效果和操作规范。如果预处理不到位,颗粒物和油雾会覆盖在催化剂表面,导致活性下降。定期检查催化剂床层的压差变化,发现异常升高要及时清洗或更换。
蓄热体堵塞是常见故障,表现为系统阻力增大、热回收效率下降。定期用压缩空气反吹或化学清洗可以恢复。
燃烧器的火焰检测器和燃气压力开关要定期校验,防止熄火后燃气继续进入炉膛造成安全隐患。
RCO催化燃烧设备在有机废气治理领域已经有了大量工程验证,技术成熟度较高。选型时要把废气风量、浓度、成分和现场条件作为核心依据,不能简单套用模板方案。运行阶段做好预处理维护和催化剂管理,才能保证设备长期稳定运行,达到预期的环保排放效果。
 24h服务热线:158 9504 6664 / 158 5193 9439
 地址:江苏省常州市武进区上山庵9号
 客服1
 客服2